Die Leistungsfähigkeit eines Kühlkörpers wird maßgeblich durch das eingesetzte Fügeverfahren bei der Herstellung bestimmt. Vakuumlöten (oder auch Vacuum Brazing Aluminium, VBA genannt), CAB Löten (Atmosphärenhartlöten bzw. Controlled Atmosphere Brazing), Reibrührschweißen (Friction Stir Welding, FSW) und Laser Schweißen (Laser Welding) unterscheiden sich deutlich in thermischer Performance, mechanischer Belastbarkeit und Langzeitzuverlässigkeit.
Dieser Artikel:
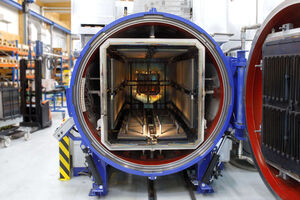
Vakuumlöten, CAB-Löten, FSW und Laser Welding bieten unterschiedliche fertigungstechnische Möglichkeiten. Welches Verfahren zum Einsatz kommt, hängt unter anderem von Material, Geometrie, Kanaldesign sowie den Anforderungen an thermische und mechanische Eigenschaften ab.
Entscheidend ist daher die Eignung des Fügeverfahrens für das jeweilige Kühlkörperkonzept und die konkrete Anwendung. Ein Vergleich der vier Verfahren zeigt, wo ihre jeweiligen technischen Stärken liegen und welche Anforderungen bei der Auswahl berücksichtigt werden sollten.
Die folgenden vier Verfahren werden heute industriell eingesetzt, unterscheiden sich deutlich in Aufbau, Leistungsfähigkeit und Einsatzgrenzen.
Der Vergleich zeigt, wie sich die Technologien in der Kühlkörper Herstellung in Bezug auf thermische Performance, mechanische Stabilität, Prozesssauberkeit und Eignung für Hochleistungsanwendungen unterscheiden.
Funktionsprinzip
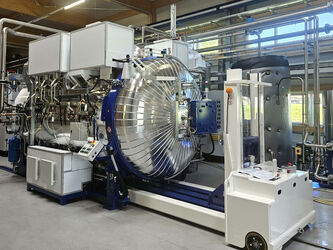
Beim Vakuumlöten werden Bodenplatte und Deckel des Kühlkörpers gemeinsam in einem Hochvakuumofen gefügt. Das Lot schmilzt bei Temperaturen von etwa 580 bis 610 °C und verbindet die Bauteile metallisch, ohne den Einsatz von Flussmitteln. Die Verbindung entsteht unter Vakuum, wodurch Oxidation zuverlässig vermieden wird.
Art der Verbindung
Das Vakuumlöten erzeugt eine vollflächige, homogene Verbindung zwischen den Bauteilen. Kühlkanäle sind vollständig umlaufend geschlossen, zusätzlich wird die Verbindung an den Rändern durch eine Lötnaht abgesichert. Dadurch entsteht eine durchgehende metallische Kontaktfläche über die gesamte Kühlkörpergeometrie.
Thermische Performance
Durch die vollflächige Verbindung bietet Vakuumlöten in der Kühlkörper Herstellung den niedrigsten thermischen Übergangswiderstand aller betrachteten Verfahren. Wärme wird gleichmäßig und effizient vom Halbleiter in das Kühlmedium übertragen. Temperaturspitzen und lokale Hotspots werden minimiert.
Mechanische Eigenschaften und Druckfestigkeit
Vakuumgelötete Kühlkörper besitzen eine ausgesprochen hohe mechanische Stabilität. Je nach Ausführung und Kanalstruktur lassen sich Betriebsdrücke von über 250 bar realisieren. Dadurch halten die Kühler zuverlässig alle Ebenheitsanforderungen ein und verhindern, dass montierte Halbleiter mechanisch belastet werden.
Typische Anwendungen
Vakuumlöten für die Kühlkörper Herstellung eignet sich für Anwendungen mit höchsten Anforderungen. Typisch sind Kühlkörper für Leistungselektronik in der Energieübertragung, insbesondere in HGÜ-HVDC-Systemen, sowie industrielle Hochleistungsanwendungen mit hoher Dauerlast.
Einsatzgrenzen
Das Verfahren erfordert präzise Vorbearbeitung und exakte Passungen der Bauteile. Der Fertigungsprozess ist technisch anspruchsvoll, bietet dafür jedoch maximale Zuverlässigkeit, Langzeitstabilität und reproduzierbare Qualität.
Charakteristik der Verbindung
Vakuumlöten ermöglicht vollflächige metallische Verbindungen und bietet dadurch große konstruktive Freiheit bei der Gestaltung innenliegender Kühlstrukturen. Auch komplexe Kanalgeometrien lassen sich realisieren. Gleichzeitig unterstützt die flächige Verbindung eine gleichmäßige Wärmeübertragung sowie eine hohe mechanische Stabilität und Druckbeständigkeit des Kühlkörpers.
Wann eignet sich Vakuumlöten?
Vakuumlöten eignet sich insbesondere für Kühlkörper, bei denen
Für Anwendungen mit diesen Anforderungen bietet Vakuumlöten hohe Freiheitsgrade bei der Auslegung der Cold Plate. Mehr über die konstruktiven Möglichkeiten und Einsatzbereiche vakuumgelöteter Cold Plates erfahren Sie hier.
Funktionsprinzip
CAB Löten (Controlled Atmosphere Brazing) erfolgt in einem Ofen unter Schutzgasatmosphäre, meist Stickstoff. Um Oxidschichten auf dem Aluminium zu entfernen und das Benetzen des Lots zu ermöglichen, wird ein Flussmittel eingesetzt. Der Lötprozess findet bei Temperaturen von etwa 600 bis 650 °C statt.
Art der Verbindung
Wie beim Vakuumlöten entsteht auch beim CAB Löten grundsätzlich eine flächige Verbindung zwischen Bodenplatte und Deckel.
Thermische Performance
Die thermische Performance ist grundsätzlich gut, liegt jedoch unter der von vakuumgelöteten Kühlkörpern. Bei der Fertigung können Flussmittelrückstände zurückbleiben, die Korrosion begünstigen und somit Langzeitzuverlässigkeit beeinflussen können. Weniger homogene Lötzonen können den thermischen Übergang lokal verschlechtern und die Temperaturverteilung beeinflussen.
Mechanische Eigenschaften und Druckfestigkeit
Kühlkörper, die mittels CAB Löten hergestellt werden, erreichen eine hohe mechanische Festigkeit.
Typische Anwendungen
CAB Löten wird für die Herstellung standardisierter Kühlkörper mit moderaten thermischen Anforderungen eingesetzt, bei denen wirtschaftliche Serienfertigung im Vordergrund steht. Geeignet ist das Verfahren für einfache Geometrien ohne extreme Anforderungen an Druckfestigkeit oder Sauberkeit.
Einsatzgrenzen
Der Einsatz von Flussmitteln wirkt sich auf die Sauberkeit und Langzeitzuverlässigkeit aus. Rückstände können Korrosion begünstigen und sind bei besonders anspruchsvollen Anwendungen kritisch.
Charakteristik der Verbindung
CAB ermöglicht flächige metallische Verbindungen von Aluminiumbauteilen und eignet sich insbesondere für industriell gefertigte Kühlstrukturen. Das Verfahren ermöglicht eine prozesssichere und wirtschaftliche Fertigung größerer Stückzahlen, sofern Bauteilgeometrie und Konstruktion auf den Lötprozess abgestimmt sind.
Wann eignet sich CAB?
CAB eignet sich insbesondere für Kühlkörper, bei denen
Funktionsprinzip
Friction Stir Welding ist ein mechanisches Schweißverfahren, bei dem ein rotierendes Werkzeug entlang der Fügestelle geführt wird. Durch Reibung entsteht Wärme, die das Aluminium unterhalb des Schmelzpunktes plastifiziert, sodass die Bauteile stoffschlüssig miteinander verrührt und somit verbunden werden.
Art der Verbindung
Im Gegensatz zu Lötverfahren entsteht beim FSW eine linienförmige Schweißnaht entlang der Fügestelle. Die Verbindung ist lokal begrenzt und nicht vollflächig. Kühlkanäle werden durch einen Deckel, welcher durch das Schweißverfahren gefügt wird, verschlossen.
Thermische Performance
Die thermische Performance ist bei dieser Art der Herstellung geringer als bei vollflächig gelöteten Kühlkörpern, da die Wärmeübertragung primär über den Grundwerkstoff erfolgt. Der fehlende vollflächige metallische Kontakt erhöht den thermischen Übergangswiderstand im Vergleich zu Vakuumlöten und CAB Löten.
Mechanische Eigenschaften und Druckfestigkeit
FSW-Verbindungen weisen eine hohe Festigkeit auf. Die Druckfestigkeit ist jedoch durch die Nahtgeometrie begrenzt und liegt unterhalb der Werte vakuumgelöteter Kühlkörper, insbesondere bei komplexen Kanalstrukturen.
Typische Anwendungen
FSW eignet sich für die Fertigung mechanisch robuster Kühlkörper mit einfachen Kanalstrukturen und mittleren Leistungsanforderungen. Typische Einsatzbereiche sind industrielle Anwendungen, die Bahnindustrie sowie Anwendungen im Bereich erneuerbare Energien, etwa in Wind- und Solarsystemen oder in ausgewählten HVDC-Komponenten.
Einsatzgrenzen
Für Hochleistungsanwendungen mit hohen Dauerlasten oder extremen Druckanforderungen ist das Verfahren für die Kühlkörper Herstellung nur bedingt geeignet.
Charakteristik der Verbindung
Im Gegensatz zu Lötverfahren entsteht beim FSW eine lokal begrenzte, stoffschlüssige Verbindung entlang der definierten Schweißnaht. Das Verfahren kommt ohne Lot und Flussmittel aus und ermöglicht robuste Verbindungen bei vergleichsweise geringem Wärmeeintrag in das Bauteil.
Wann eignet sich FSW?
FSW eignet sich insbesondere für Kühlkörper, bei denen
FSW oder Vakuumlöten? Welches Verfahren für Ihre Cold Plate besser geeignet ist, hängt von Konstruktion, thermischen Anforderungen und den geforderten Bauteileigenschaften ab. Unser vertiefender Vergleich zeigt die Unterschiede beider Verfahren und unterstützt bei der technischen Einordnung.
Funktionsprinzip
Beim Laser Welding werden die Bauteile lokal durch einen hochfokussierten Laserstrahl aufgeschmolzen und miteinander verschweißt. Der Prozess erfolgt mit sehr hoher Energiedichte und kurzer Einwirkzeit, wodurch die Wärmeeinflusszone vergleichsweise klein bleibt.
Art der Verbindung
Laser Welding erzeugt eine schmale, lokal begrenzte Schweißnaht entlang der Fügestelle. Die Verbindung ist nicht flächig, sondern konzentriert sich auf den Nahtbereich, der die Kühlkanäle verschließt.
Thermische Performance
Lokal kann die Wärmeübertragung sehr gut sein, insgesamt ist die thermische Performance allerdings begrenzt, da kein vollflächiger metallischer Kontakt zwischen Bodenplatte und Deckel entsteht. Im Vergleich zu vakuumgelöteten Kühlkörpern ist der thermische Übergangswiderstand höher.
Mechanische Eigenschaften und Druckfestigkeit
Die mechanische Festigkeit der Schweißnaht ist hoch, die Druckfestigkeit des Gesamtkühlkörpers ist durch die schmale Naht begrenzt. Bei hohen Dauerlasten oder Druckspitzen steigt das Risiko lokaler Spannungen.
Typische Anwendungen
Laser Welding wird zur Herstellung kompakter, kostenoptimierter Kühlkörper mit klar definierten Belastungsprofilen eingesetzt. Die hohe Prozessgeschwindigkeit und Präzision sind Vorteile bei geringeren thermischen und mechanischen Anforderungen.
Einsatzgrenzen
Für Hochleistungs- und HGÜ-Anwendungen ist das Verfahren aufgrund der begrenzten flächigen Verbindung nur eingeschränkt geeignet.
Charakteristik der Verbindung
Die Verbindung entsteht beim Laser Welding lokal entlang einer definierten Schweißnaht. Der präzise steuerbare Wärmeeintrag ermöglicht einen kontrollierten Fügeprozess. Bei entsprechend ausgelegter Bauteilgeometrie lässt sich das Verfahren gut automatisieren und in industrielle Fertigungsprozesse integrieren.
Wann eignet sich Laser Welding?
Laser Welding eignet sich insbesondere für Kühlkörper, bei denen
| Vakuumlöten | CAB Löten | FSW-Schweißen | Laser-Schweißen | |
| Atmosphäre | Hochvakuum | Schutzgas | Keine | Schutzgas |
| Flussmittel | Nein | Ja | Nein | Nein |
| Temperaturbereich | 580–610 °C | 600–650 °C | Unterhalb des Schmelzpunkts | Oberhalb des Schmelzpunkts |
| Oxidationsschutz | Vakuum | Schutzgas und Flussmittel | Keiner | Schutzgas |
| Sauberkeit | Sehr hoch | Flussmittelrückstände möglich | Hoch | Hoch |
| Löt- bzw. Fügespalt | Exakte Passung erforderlich | Tolerant | Tolerant | Exakte Passung erforderlich |
| Materialvielfalt | Diverse Aluminiumlegierungen | Diverse Aluminiumlegierungen | Diverse Aluminiumlegierungen | Diverse Aluminiumlegierungen |
| Umweltaspekte | Umweltfreundlich | Flussmittel belastet Umwelt | Umweltfreundlich | Umweltfreundlich |
| Verbindung / Fügeschicht | Vollflächiger, homogener Kontakt | Vollflächiger Kontakt | Breite Schweißnaht | Schmale Schweißnaht |
| Berstdruck (abhängig vom Strömungsfeld) | Hoch (> 250 bar) | Hoch | Niedrig | Niedrig |
Statt Fügeverfahren isoliert miteinander zu vergleichen, lohnt sich der Blick auf die konkrete Anwendung. Thermische Leistung, Druckanforderungen, Kanalgeometrie, Lebensdauer und Fertigungsvolumen bestimmen gemeinsam, welches Fertigungs- und Fügeverfahren für einen Kühlkörper geeignet ist. Das zeigt auch das nachfolgende Bespiel:
HGÜ-Systeme stellen besonders hohe Anforderungen an die Kühlung. Leistungselektronische Komponenten arbeiten unter hoher elektrischer und thermischer Belastung und müssen über lange Betriebszeiten zuverlässig funktionieren. Entsprechend wichtig sind eine effiziente Wärmeabfuhr, eine homogene Temperaturverteilung, hohe Druckbeständigkeit und Langzeitstabilität.
Für solche Anforderungsprofile zeigen sich deutliche Unterschiede zwischen den Fügeverfahren:
Vakuumlöten ermöglicht eine vollflächige metallische Verbindung zwischen den Bauteilen. Dadurch lassen sich komplexe interne Kühlstrukturen mit einer gleichmäßigen Wärmeübertragung und hoher Druckbeständigkeit realisieren. Der flussmittelfreie Prozess unterstützt zudem hohe Anforderungen an Sauberkeit und Langzeitzuverlässigkeit.
CAB-Löten ermöglicht ebenfalls flächige Verbindungen und bietet Vorteile für die wirtschaftliche Serienfertigung. Bei Anwendungen mit besonders hohen Anforderungen an Sauberkeit, Prozessstabilität und langfristige Zuverlässigkeit müssen jedoch mögliche Einflüsse des eingesetzten Flussmittels berücksichtigt werden.
FSW und Laser Welding erzeugen die Verbindung entlang definierter Schweißnähte. Konstruktion und Kanaldesign müssen entsprechend auf die Nahtführung abgestimmt werden. Dadurch ergeben sich andere konstruktive Möglichkeiten und Grenzen als bei vollflächig gelöteten Verbindungen.
Bei anspruchsvollen HVDC-Kühlanwendungen treffen hohe thermische Lasten, hohe Anforderungen an Druckfestigkeit und komplexe Kühlstrukturen auf eine geforderte hohe Lebensdauer. Unter diesen Rahmenbedingungen bietet Vakuumlöten entscheidende technische Voraussetzungen für die Auslegung leistungsfähiger Flüssigkeitskühlkörper.
Welches Fügeverfahren die richtige Wahl ist, entscheidet die Anwendung. Für anspruchsvolle HVDC-Kühlkonzepte ist Vakuumlöten aufgrund des spezifischen Anforderungsprofils besonders geeignet.
Mehr über die Anforderungen an Flüssigkeitskühlkörper für HGÜ- bzw. HVDC-Anwendungen erfahren Sie in unserem Anwendungsbeitrag.
Unsere Experten unterstützen Sie bei der Bewertung der richtigen Methode für die Kühlkörper Herstellung, von der technischen Machbarkeit bis zur Serienumsetzung.
Sprechen Sie mit uns über Ihr Projekt.
